Retrabalho e refugo persistem na indústria porque a falha é detectada tarde demais, quando a peça já agregou valor, ocupou estações e consumiu mão de obra.
A Inteligência Artificial combinada com Visão Computacional antecipa essa detecção para o momento em que o defeito ainda custa pouco. As soluções com essas tecnologias inspecionam 100% das peças em tempo real, comparando cada uma com um modelo ideal e sinalizando desvios automaticamente.
Resumo do artigo
O que causa retrabalho e refugo na indústria? A detecção tardia do defeito. Quando a falha só aparece no teste final, a peça já consumiu insumo, tempo de máquina, energia e mão de obra em várias estações. O problema raramente é a ausência de controle de qualidade, e sim o ponto do processo em que ele acontece e a cobertura que alcança.
Como IA e Visão Computacional reduzem retrabalho e refugo? Antecipando a detecção para o momento em que o defeito ainda custa pouco. Sistemas de IA com Visão Computacional inspecionam 100% das peças em tempo real, comparam cada unidade com um modelo ideal e sinalizam desvios automaticamente, sem depender de inspeção manual ou amostragem.
Quais são os 5 passos para implantar essa solução?
- Mapear onde o refugo nasce (estações críticas, tipos de defeito, custo de cada um).
- Definir a métrica-base: taxa de refugo por estação, horas de retrabalho por lote ou turno e custo por peça rejeitada.
- Fazer prova de conceito em uma única estação, a de maior perda.
- Validar a precisão com dados reais da operação.
- Escalar a arquitetura validada sem criar gargalos no fluxo.
Por quanto tempo medir a linha de base antes de investir? Por pelo menos um ciclo completo de produção. É esse número que sustenta, meses depois, a decisão de levar a solução às demais linhas.
Qual a diferença entre falso positivo e falso negativo na inspeção automatizada? No falso positivo, o sistema reprova uma peça boa: interrompe a linha e gera descarte desnecessário. No falso negativo, aprova uma peça defeituosa e o problema chega ao cliente. Validar precisão é calibrar esse equilíbrio com dados da própria operação, não com benchmarks genéricos.
Quando um projeto de Visão Computacional é considerado P&D? Instalar um sistema pronto, parametrizado pelo fornecedor, é modernização de processo. Desenvolver um modelo capaz de reconhecer defeitos específicos daquela linha, com aquele mix de produtos, variações de iluminação e tolerâncias, envolve incerteza técnica, hipótese a testar e geração de conhecimento novo — só esse caso caracteriza P&D.
O que fazer com o dado gerado pela inspeção além de aprovar ou reprovar peças? O sistema gera dado estruturado por peça, em tempo real. Acumulado em várias estações, ele alimenta análise de causa raiz (correlacionando defeitos com lote, turno, máquina ou condição ambiental), manutenção preditiva e realimentação do processo.
Por que o tema é mais crítico no Polo Industrial de Manaus? Pelo custo logístico. Cada peça refugada carrega insumos que percorreram milhares de quilômetros até a linha, e cada lote retrabalhado atrasa um embarque que também viajará longe. Somados ao alto volume e ao mix elevado de modelos, o refugo deixa de ser indicador de qualidade e vira item de margem.
Como escolher o parceiro técnico para um projeto desses? Equipe multidisciplinar (técnica e de negócio), metodologia transparente com critérios de avaliação por fase, histórico em projetos similares e capacidade de conduzir o projeto da investigação até a implementação, sem quebras de contexto.
Qual o erro mais comum nesse tipo de projeto? Pular os passos 1 e 2 e partir direto para a instalação. Parece mais rápido, mas gera mudanças de escopo, retrabalho e soluções que não resolvem o problema original.
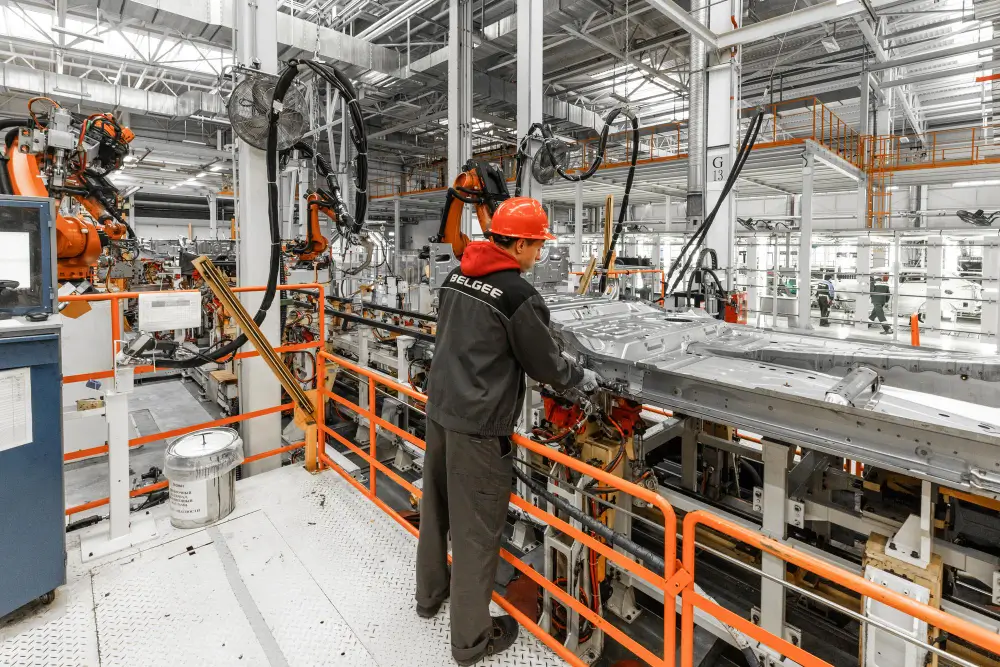
Por que retrabalho e refugo resistem aos programas de qualidade
Toda peça defeituosa que avança uma estação fica mais cara. Ela consome insumo, tempo de máquina, energia, mão de obra e, se o defeito só aparece no teste final, tudo isso vira perda ou retrabalho. Em operações de alto volume, essa conta se repete milhares de vezes por turno.
O problema raramente está na ausência de controle de qualidade. Está no ponto em que o controle acontece e na cobertura que ele consegue. Um caso real ilustra bem: uma fabricante de componentes eletrônicos identificava falhas na linha de produção tarde demais, após placas com defeito já terem passado pela esteira, e a inspeção manual, além de lenta, estava sujeita a erros e não acompanhava o ritmo industrial.
No Polo Industrial de Manaus, essa equação tem um agravante: o custo logístico. Cada peça refugada carrega insumos que percorreram milhares de quilômetros para chegar à linha, e cada lote retrabalhado atrasa um embarque que também viajará longe. Somem-se o alto volume, o mix elevado de modelos, os ciclos curtos de produto e o refugo deixa de ser indicador de qualidade para virar item relevante de margem.
O mesmo raciocínio vale para plantas automotivas, de bens de capital, de dispositivos médicos e de embalagens em outras regiões. Muda a geografia, não a física do problema: quanto mais tarde a detecção, maior o custo.
Passo 1: mapear onde o refugo realmente nasce
O erro mais comum é começar pela tecnologia. A pergunta inicial não é "onde podemos colocar uma câmera?", mas "quais pontos do processo concentram as perdas e por quê?".
Neste projeto do Venturus “Reduzindo falhas na linha de produção com IA”, essa etapa veio primeiro. A pesquisa aplicada estruturou o problema antes de propor qualquer solução: quais pontos do processo eram mais críticos, qual abordagem teria precisão suficiente e como integrar a solução sem gerar novos gargalos.
Esse é o princípio que sustenta todo o roteiro. O ponto de partida é sempre o problema de negócio, não a tecnologia: a pergunta não é "como podemos usar IA aqui?", mas sim "qual é o resultado que queremos alcançar, e qual abordagem técnica tem mais chance de chegar lá?"
O que enxergar neste passo: um mapa das estações críticas, os tipos de defeito mais frequentes e uma estimativa de quanto cada uma custa.
Passo 2: definir a métrica-base antes de investir
Sem linha de base não há como provar ganho. Três métricas costumam bastar para começar:
- Taxa de refugo por estação (não apenas a taxa global da planta);
- Horas de retrabalho por lote ou por turno;
- Custo por peça rejeitada, incluindo insumo, mão de obra e tempo de máquina.
Meça por pelo menos um ciclo completo de produção antes de tudo. É esse número que, meses depois, sustentará a decisão de levar a solução às demais linhas.
Da métrica ao projeto de P&D: o que a linha de base realmente delimita
Há um segundo uso para esses números, menos óbvio que o primeiro. Além de justificar o investimento internamente, a linha de base é o que permite transformar uma dor de produção em um problema de pesquisa bem formulado, e é isso que diferencia um projeto de P&D de uma simples compra de equipamento.
A distinção importa. Instalar um sistema de inspeção pronto, parametrizado pelo fornecedor, é modernização de processo.
Já desenvolver um modelo capaz de reconhecer defeitos específicos daquela linha, com aquele mix de produtos, aquelas variações de iluminação e aquelas tolerâncias, é desenvolvimento tecnológico: existe incerteza técnica, existe hipótese a testar e existe conhecimento novo sendo gerado. Só o segundo caso caracteriza P&D.
Por isso a definição da métrica vem antes da escolha do mecanismo de incentivo. A linha de base delimita o problema; o problema define o escopo de pesquisa; e o escopo de pesquisa, sua profundidade, seu horizonte e seu grau de incerteza, indica qual instrumento de fomento se encaixa.
Passo 3: prova de conceito em uma estação
Escolha a estação de maior perda identificada no Passo 1 e trabalhe só nela. Escopo pequeno significa risco controlado, aprendizado rápido e um resultado mensurável em semanas, não em anos.
É exatamente esse o papel da pesquisa aplicada em projetos complexos: ela mapeia as incertezas técnicas, propõe experimentos controlados e valida caminhos antes de escalar o investimento, algo especialmente relevante para empresas que estão entrando em territórios tecnológicos novos e não têm, internamente, os especialistas necessários para avaliar os riscos com precisão.
Passo 4: validar a precisão antes de confiar na máquina
Um sistema de inspeção erra de duas formas, e as duas custam.
No falso positivo, ele reprova uma peça boa, interrompe a linha e gera descarte desnecessário. No falso negativo, ele aprova uma peça defeituosa e o problema chega ao cliente. Validar precisão é calibrar esse equilíbrio com dados reais da sua operação, não com benchmarks genéricos.
Esse nível de precisão é alcançável e a evidência vem de domínios ainda mais exigentes que a linha de produção.
Em um projeto na área de saúde animal, o desafio era identificar espécies de um mesmo parasita com precisão laboratorial, algo inviável a olho nu, em um processo que afetava diretamente a qualidade de vacinas para avicultura. O modelo de IA com visão computacional passou a identificar, classificar e quantificar os organismos automaticamente, diferenciando formas infectantes de não infectantes, e o processo ficou duas vezes mais rápido, com maior precisão.
Passo 5: escalar sem criar novos gargalos
Escalar é replicar a arquitetura validada, da estação para a linha, da linha para a planta, de uma planta para as demais unidades. O risco aqui é introduzir uma etapa de inspeção que trave o fluxo. Por isso a integração precisa ser pensada desde o Passo 1.
Escalar não é apenas replicar câmeras pela planta. Um sistema de visão computacional na linha não entrega somente aprovação ou reprovação de peças, ele gera dado estruturado, por peça, em tempo real. É quando esse dado se acumula em várias estações que a camada mais valiosa do projeto aparece.
Essa base alimenta uma cadeia que vai muito além do controle de qualidade:
- Análise de causa raiz, correlacionando defeitos com lote de insumo, turno, máquina ou condição ambiental;
- Manutenção preditiva, quando o padrão de defeito antecipa o desgaste de um equipamento;
- Realimentação do processo, ajustando parâmetros de produção a partir do que a inspeção detecta.
É essa trajetória, do sensor ao dado, do dado à decisão automatizada, que caracteriza a evolução para a indústria 4.0. E é também o que dá consistência técnica a um projeto de P&D de médio prazo, em vez de um esforço pontual que se encerra na primeira estação instalada.
O que avaliar na escolha do parceiro técnico
Um projeto de IA e Visão Computacional atravessa investigação, modelagem, validação e integração em chão de fábrica. Quando essas etapas ficam espalhadas por fornecedores diferentes, o conhecimento se perde nas transições e o projeto trava justamente no ponto em que deveria escalar.
A escolha de um parceiro de pesquisa aplicada vai além do preço ou do portfólio.
Alguns critérios fazem diferença real:
- Equipe multidisciplinar, combinando profissionais com formação técnica profunda e pessoas que entendem de produto e negócio;
- Metodologia transparente, com entregas definidas e critérios de avaliação em cada fase;
- Histórico em projetos similares, já que experiência anterior com desafios técnicos parecidos reduz a curva de aprendizado e os riscos;
- E capacidade de ir do estudo ao desenvolvimento, o ideal é que o parceiro acompanhe o projeto da investigação até a implementação, sem quebras de contexto.
Esse último critério é o que mais pesa em Visão Computacional industrial. Modelar, validar precisão e integrar à linha sem criar gargalos são etapas encadeadas: quem valida precisa conhecer as restrições do chão de fábrica, e quem integra precisa entender as decisões tomadas na modelagem.
Neste artigo, mostramos de maneira mais profunda sobre como escolher o parceiro técnico ideal. Leia aqui.
O erro que trava a maioria dos projetos
Pular os passos 1 e 2 e partir direto para a instalação. Esse caminho parece mais rápido, mas, na prática, gera retrabalho, mudanças de escopo e, frequentemente, produtos que não resolvem o problema original.
É assim que empresas tentam inovar pulando etapas e pagam o preço em retrabalho, projetos abandonados e tecnologias mal aplicadas.
Conclusão: reduzir retrabalho e refugo começa por detectar antes
Não existe atalho para reduzir retrabalho e refugo na indústria, existe sequência e tecnologia.
Mapear onde a perda nasce, medir a linha de base, provar em uma estação, validar a precisão e só então escalar. Cada passo reduz o risco do seguinte, e o conjunto transforma um experimento de tecnologia em ganho recorrente de margem.
Para plantas no Polo Industrial de Manaus e em outros polos do país, a combinação de conhecimento de processo local com engenharia e pesquisa aplicada é o que faz o projeto sair do piloto e chegar à linha inteira.
Fale com nossos especialistas e saiba como podemos auxiliar sua operação!